Strefa PREMIUM
Uzyskaj dostęp do unikatowych treści.
Usługa jest całkowicie BEZPŁATNA.
Wymagana jest jedynie rejestracja konta w naszym Portalu.
Uzyskaj dostęp do unikatowych treści.
Usługa jest całkowicie BEZPŁATNA.
Wymagana jest jedynie rejestracja konta w naszym Portalu.
Uzyskaj dostęp do unikatowych treści.
Usługa jest całkowicie BEZPŁATNA.
Wymagana jest jedynie rejestracja konta w naszym Portalu.
Parówki, krakowska i wyroby drobiowe – gdzie naprawdę powstaje jakość?
Parówki z odpowiednim „gryzem”, soczysta kiełbasa krakowska z wyraźną strukturą mięsa czy wysokiej jakości wyroby drobiowe mają jedną wspólną cechę – ich jakość powstaje na długo przed nadziewaniem i obróbką cieplną. Kluczowe znaczenie ma przygotowanie farszu, a szczególnie sposób jego rozdrobnienia i emulgowania.
Dla producenta oznacza to nie tylko jakość gotowego wyrobu. Równie ważne są wykorzystanie surowca, czas produkcji, zużycie energii i możliwość utrzymania tych samych parametrów z partii na partię.
Surowiec nie zawsze jest taki sam
W praktyce produkcyjnej trudno oczekiwać, że każda partia mięsa będzie identyczna. Zmienia się temperatura surowca, zawartość tłuszczu, jego struktura i zdolność do wiązania wody. Mimo to gotowa kiełbasa powinna za każdym razem wyglądać i smakować tak samo. Szczególnie dobrze widać to przy parówkach i frankfurterkach. Tutaj stopień rozdrobnienia oraz stabilność emulsji mają bezpośredni wpływ na przekrój, konsystencję, soczystość i charakterystyczny „gryz”. Zbyt duży wzrost temperatury podczas produkcji może pogorszyć stabilność farszu i zwiększyć ryzyko wycieku tłuszczu lub galarety.
W przypadku kiełbasy krakowskiej sytuacja wygląda inaczej. Widoczne kawałki mięsa są częścią charakteru tego produktu, dlatego nie chodzi o maksymalne rozdrobnienie całego farszu. Istotna jest natomiast odpowiednio przygotowana masa wiążąca, która łączy kawałki mięsa, tłuszcz i wodę. Od jej jakości zależą między innymi wygląd przekroju, soczystość oraz właściwa, sprężysta konsystencja kiełbasy.
To właśnie te cechy – a nie sama wielkość cząstek – ostatecznie ocenia konsument.
Rozdrabnianie to nie tylko uzyskanie drobnej emulsji
Nowoczesne rozdrabnianie drobne pozwala lepiej kontrolować proces i ograniczyć wpływ zmian jakości surowca. Jednorodna struktura farszu ułatwia związanie wody i tłuszczu, a powtarzalny proces ogranicza różnice pomiędzy kolejnymi partiami. Ma to znaczenie również przy produkcji emulsji ze skórek wieprzowych i emulsji tłuszczowych. Przygotowanie ich jako stabilnych, powtarzalnych półproduktów daje technologowi większą swobodę w prowadzeniu receptur i pozwala lepiej wykorzystać dostępne surowce.
Dla polskich producentów jest to szczególnie istotne w przypadku produkcji na potrzeby sieci handlowych oraz eksportu. Wymagania dotyczące masy, przekroju, konsystencji i jakości są coraz bardziej precyzyjne, a gotowy produkt musi zachowywać te same parametry niezależnie od dnia produkcji.
Polska produkcja – duży udział drobiu i rosnąca presja kosztowa
Polska jest największym producentem mięsa drobiowego w Unii Europejskiej. Dla wielu zakładów oznacza to rosnące znaczenie farszów drobiowych oraz receptur, w których szczególnie ważne jest efektywne wykorzystanie surowca.
Jednocześnie producenci muszą reagować na rosnące koszty energii, pracy i surowców. Dlatego coraz większego znaczenia nabiera nie tylko wydajność samej maszyny, ale całego procesu. Skrócenie czasu kutrowania, ograniczenie wzrostu temperatury, lepsze wykorzystanie surowca czy zmniejszenie liczby braków mogą mieć bezpośredni wpływ na koszt kilograma gotowego wyrobu.
Trzy serie rozdrabniaczy – od rzemiosła do dużej produkcji
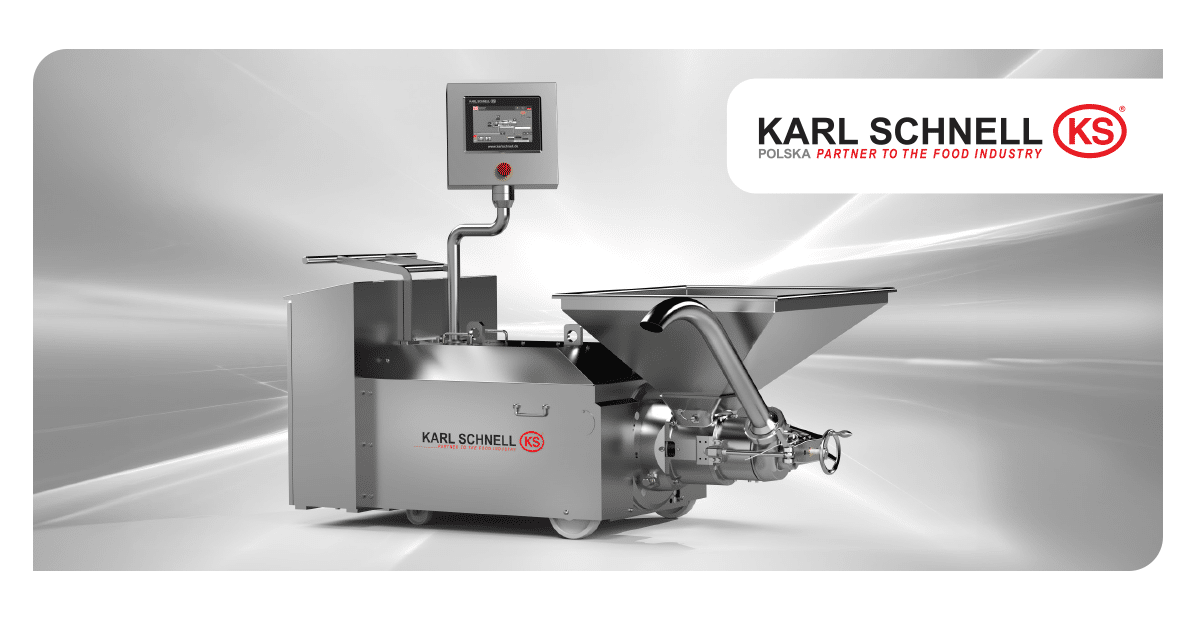
Potrzeby niewielkiego zakładu produkującego kilka partii dziennie są inne niż wymagania dużego producenta parówek czy wyrobów drobiowych. Dlatego KARL SCHNELL oferuje trzy serie rozdrabniaczy drobnych.
– Seria F jest przeznaczona przede wszystkim dla zakładów rzemieślniczych i średnich. Maszyna może uzupełniać istniejący proces kutrowania i przejąć końcowy etap emulgowania farszu. Pozwala to skrócić czas pracy kutra i ograniczyć niepotrzebny wzrost temperatury produktu.
Modele F150 i F200 są wyposażone w zestawy tnące o średnicy odpowiednio 150 i 200 mm. W zależności od wykonania moc silnika wynosi od 7,5 do 18,5 kW, a wydajność dochodzi do 1800 kg/h.
Seria FD odpowiada na potrzeby zakładów o większej skali produkcji. W zależności od konfiguracji stosowane są dwu- lub trzystopniowe układy tnące, a wydajność może sięgać 7000 kg/h. Jest to rozwiązanie szczególnie interesujące dla producentów parówek, frankfurterek, wyrobów drobiowych, kiełbas parzonych i innych produktów, w których liczy się duża wydajność przy zachowaniu powtarzalnej struktury farszu.
– Seria FL została opracowana z myślą o przemysłowych liniach produkcyjnych. Aktywne podawanie produktu za pomocą pomp lub przenośników ślimakowych zapewnia ciągłe i kontrolowane zasilanie układu tnącego. Ma to znaczenie szczególnie przy pracy z bardzo zimnym mięsem, recepturami o wysokiej zawartości tłuszczu, masami o dużej lepkości oraz emulsjami ze skórek i tłuszczu.
W tym przypadku chodzi już nie tylko o wydajność, lecz także o ograniczenie wpływu obsługi na proces i utrzymanie stabilnych warunków podczas wielogodzinnej produkcji.
Układ tnący ma znaczenie
Sama moc silnika czy wydajność maszyny nie mówią jeszcze, jaki będzie efekt końcowy. O właściwościach farszu w dużej mierze decyduje układ tnący.
KARL SCHNELL od wielu lat rozwija własne noże, płyty tnące i wielostopniowe systemy rozdrabniania, które można dobierać do konkretnego produktu i receptury.
Jednym z rozwiązań jest system RotaPlate, w którym rozdrabnianie odbywa się pomiędzy obracającymi się i nieruchomymi płytami perforowanymi. Pozwala to uzyskać bardzo jednorodną strukturę emulsji przy kontrolowanym wzroście temperatury.
Dla technologa oznacza to możliwość lepszego dopasowania procesu do konkretnego farszu – nie tylko pod względem stopnia rozdrobnienia, ale również temperatury i wymaganej struktury końcowej.

Dobry farsz zaczyna się wcześniej
Rozdrabniacz drobny jest tylko jednym elementem całego procesu. Równie ważne jest przygotowanie surowca.
Automatyczne wilki KARL SCHNELL mogą pracować z surowcem o temperaturze do -25°C. Jednorodne rozdrobnienie materiału wyjściowego ułatwia kolejne etapy produkcji i pozwala uzyskać bardziej stabilne warunki podczas mieszania i emulgowania.
Opcjonalne systemy separacji umożliwiają dodatkowe oddzielenie niepożądanych składników. W efekcie do kolejnego etapu trafia surowiec o bardziej wyrównanych właściwościach.
Mieszanie – prosty etap, który łatwo nie docenić
Nawet najlepszy układ tnący nie skompensuje problemów powstałych wcześniej. Dlatego istotne jest również dokładne i powtarzalne mieszanie.
Mieszalniki KARL SCHNELL dostępne są w wykonaniach od 100 do ponad 7000 litrów. Pozwalają kontrolować czas mieszania, temperaturę i intensywność procesu oraz zapewniają równomierne połączenie mięsa, wody, przypraw i dodatków funkcjonalnych.
W praktyce oznacza to mniejsze różnice między partiami i mniejszą zależność od indywidualnych ustawień operatora.

Precyzja również podczas nadziewania
Ostatnim etapem jest nadziewanie, gdzie również można ograniczyć straty i poprawić powtarzalność produkcji.
Nadziewarki próżniowe KARL SCHNELL serii P9 i P10 umożliwiają dokładne porcjowanie przy ograniczonym napowietrzeniu farszu. W zakładach, które często zmieniają asortyment, znaczenie mają także szybkie przezbrojenia i możliwość sprawnego prowadzenia krótkich oraz średnich serii produkcyjnych.
W połączeniu z półautomatycznymi liniami do zawieszania pozwala to lepiej wykorzystać osłonki i ograniczyć czas przestojów.
Od surowca do gotowej kiełbasy
Współczesna produkcja wędlin wymaga spojrzenia na cały proces, a nie tylko na pojedynczą maszynę. Jakość parówki, frankfurterki czy krakowskiej jest wynikiem wielu kolejnych etapów: przygotowania surowca, mieszania, kutrowania lub rozdrabniania, nadziewania i obróbki cieplnej.
Dlatego rozwiązania KARL SCHNELL obejmują cały łańcuch procesu – od wilkowania i mieszania, przez rozdrabnianie drobne, aż po nadziewanie.
Szczególne znaczenie ma przy tym możliwość dobrania technologii do skali produkcji. Seria F pozwala zoptymalizować istniejący proces w mniejszym zakładzie, FD odpowiada na potrzeby średniej i dużej produkcji, a FL jest przeznaczona do wysoko zautomatyzowanych linii przemysłowych.
Dla producenta najważniejsze pozostaje jednak to, co trafia na stół konsumenta: odpowiedni przekrój, soczystość, konsystencja i „gryz”. To właśnie dlatego kontrola procesu od pierwszego etapu przygotowania surowca ma dziś tak duże znaczenie.
Zapraszamy do kontaktu:
Seweryn Cieleń
Dyrektor zarządzający KARL SCHNELL Polska
Seweryn.cielen@karlschnell.pl
Telefon 605 535 003